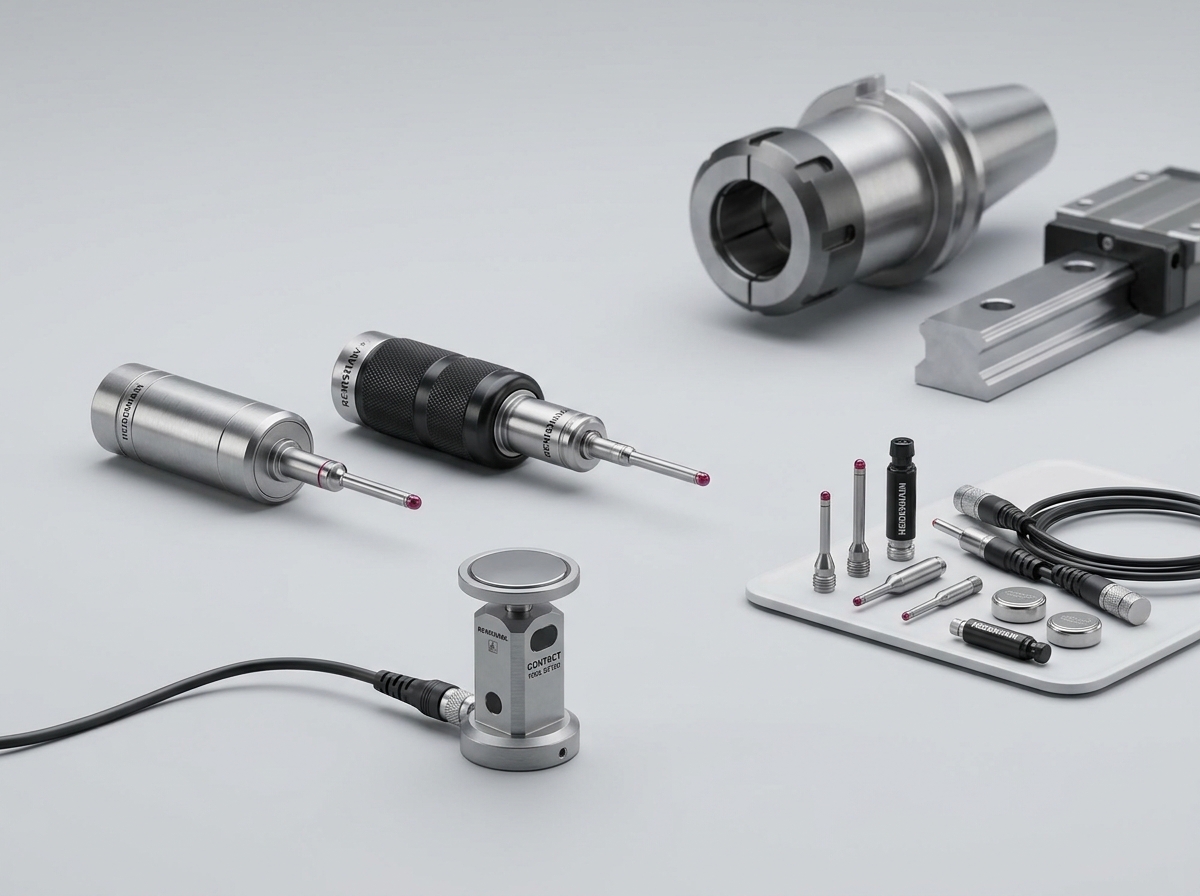
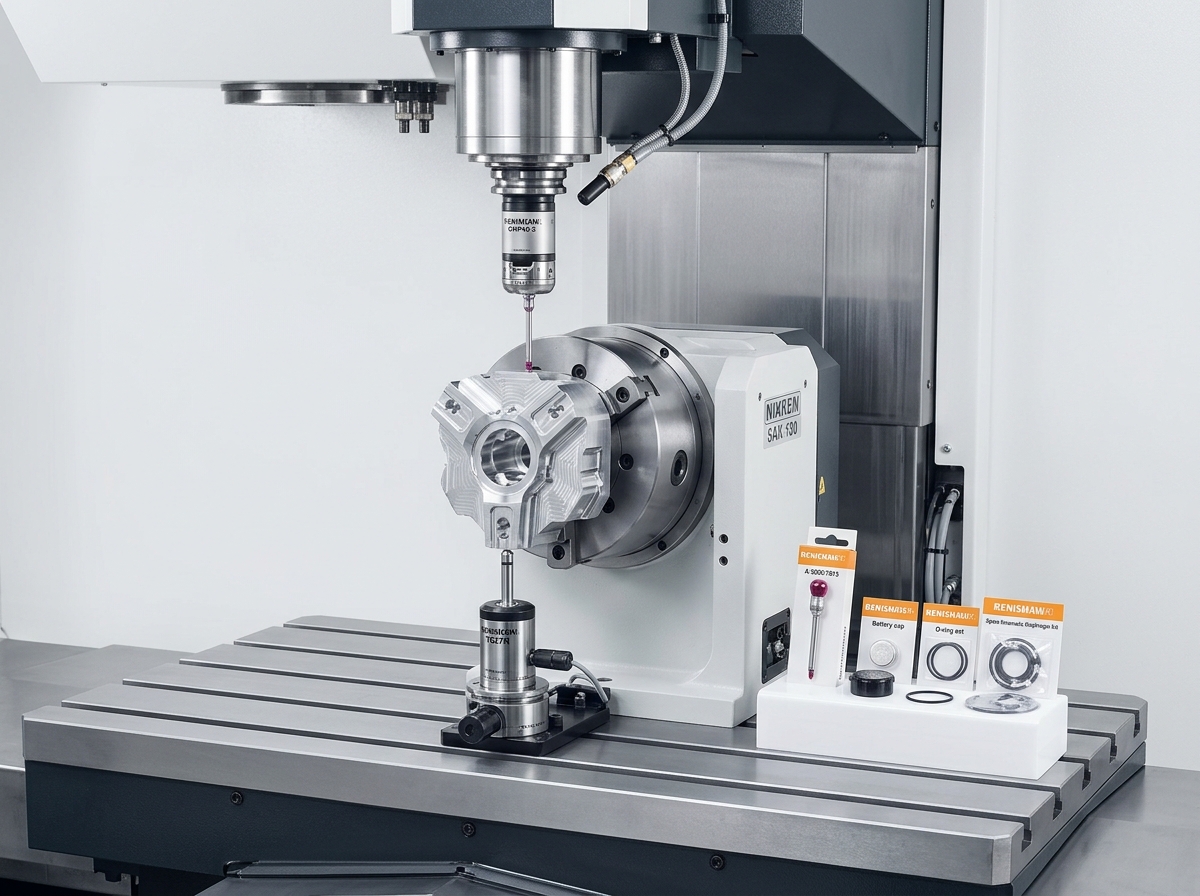
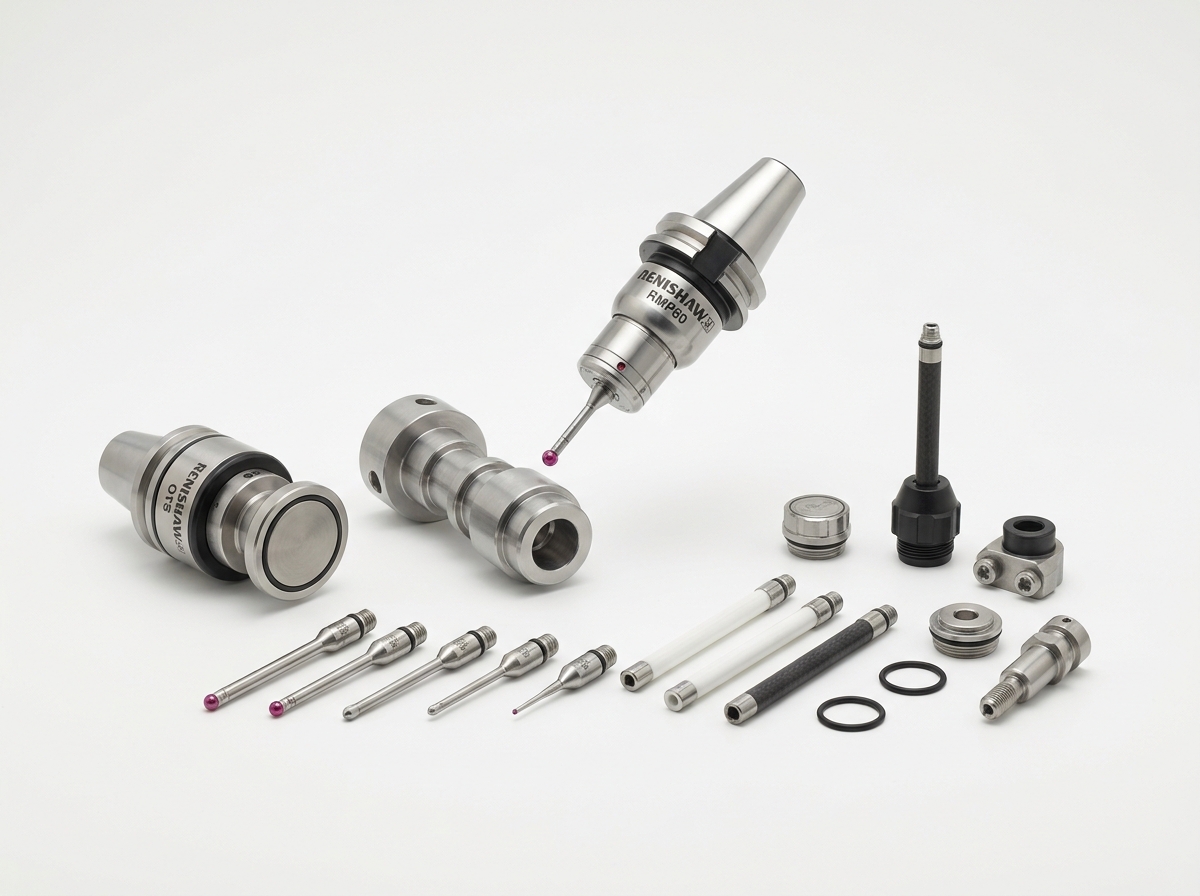
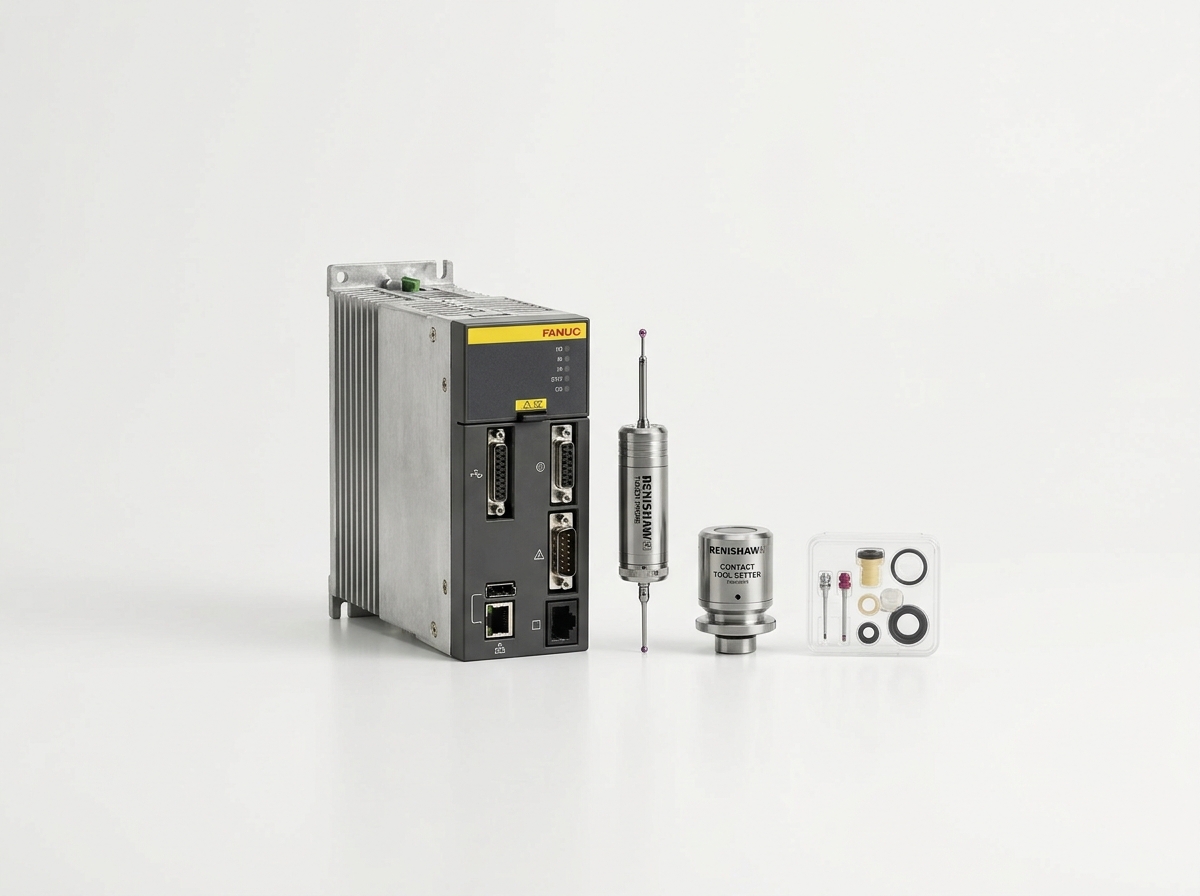
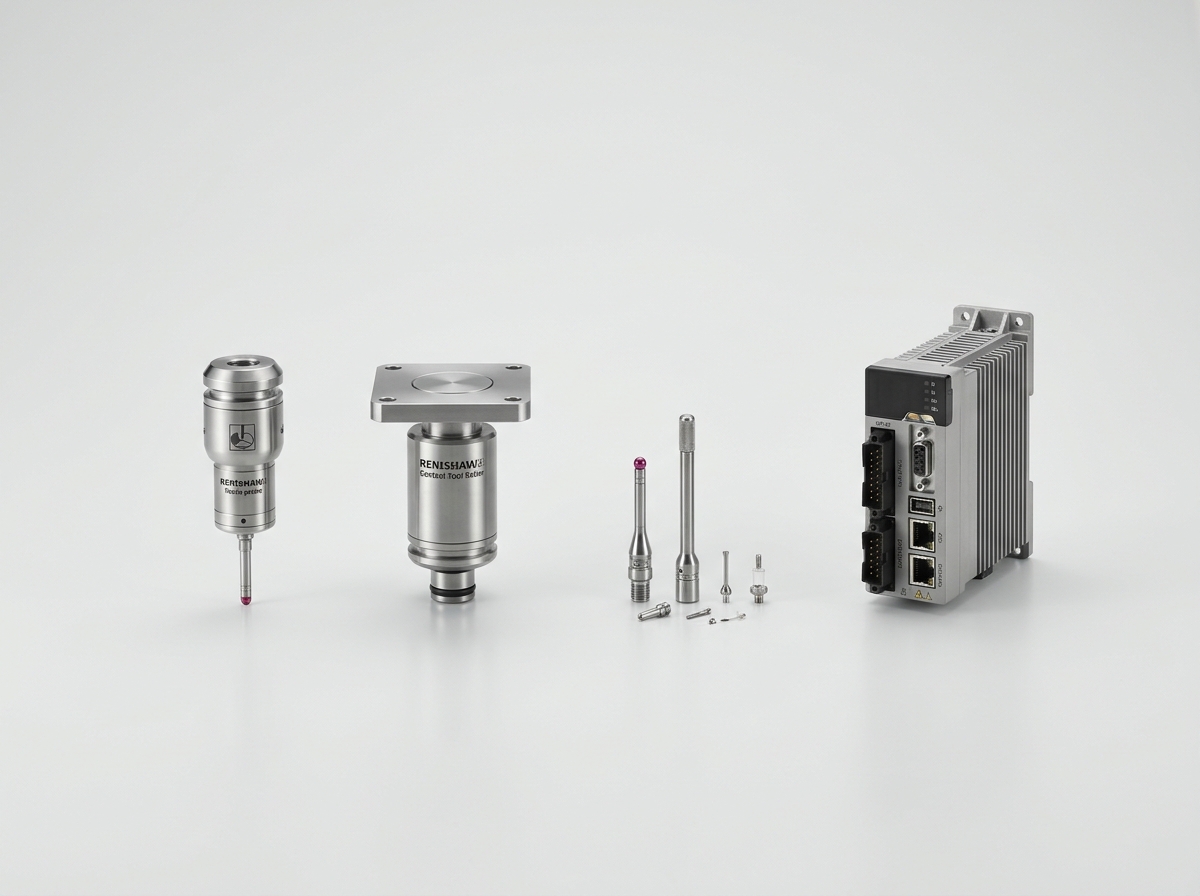
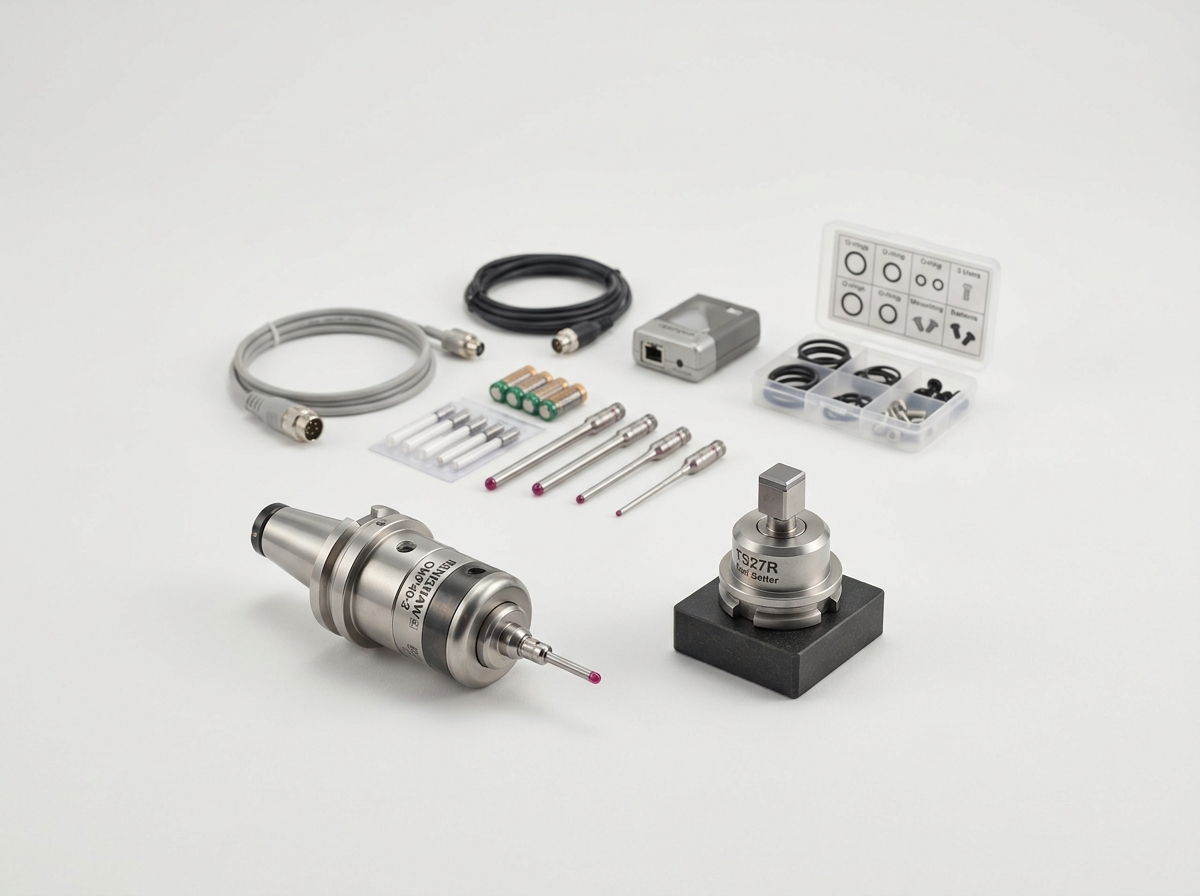
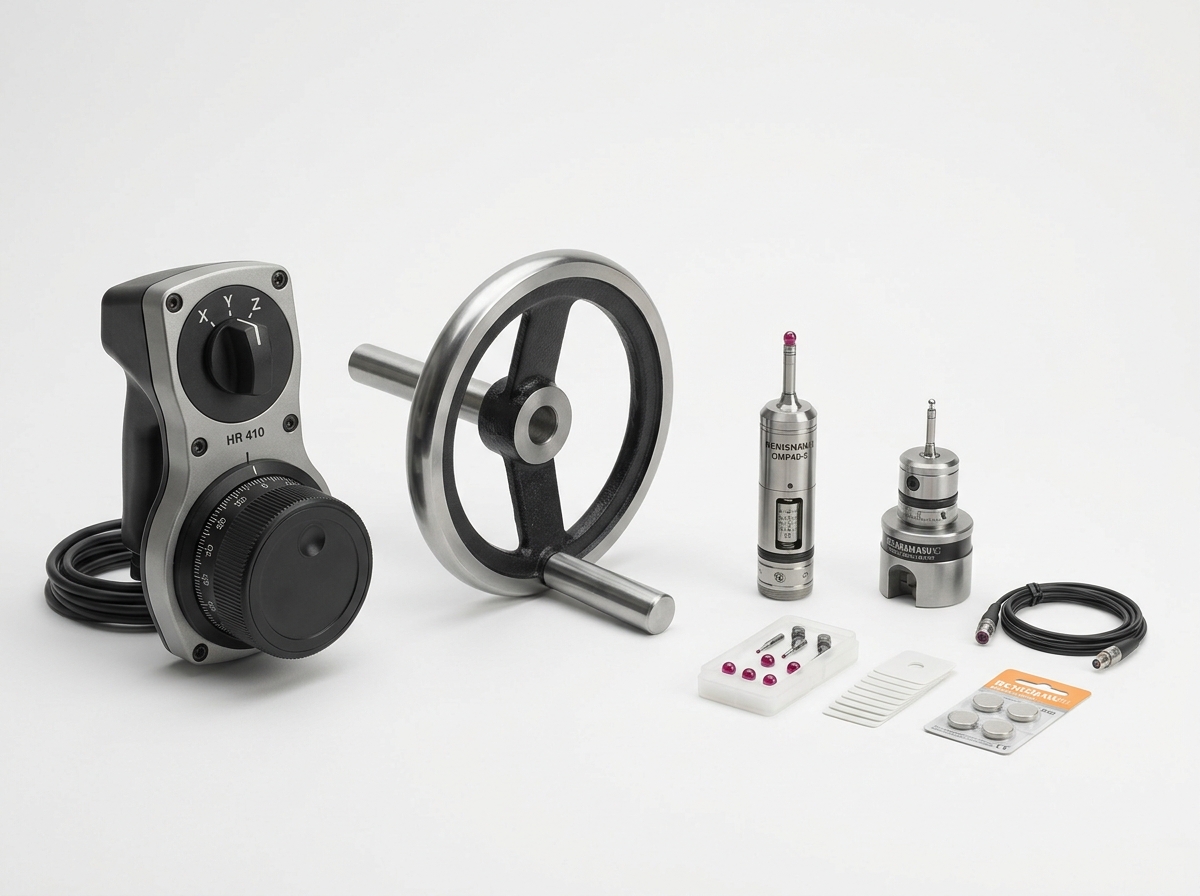
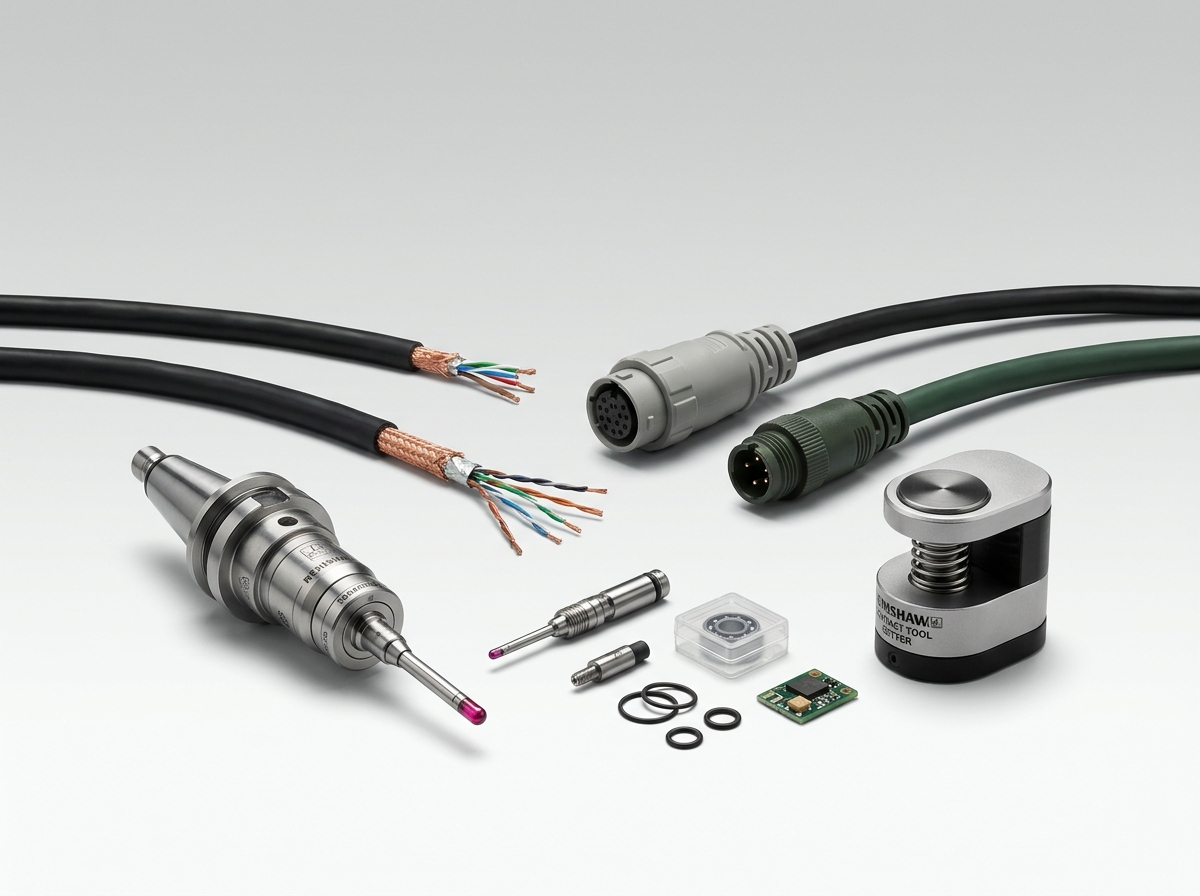
- 海德漢接觸式測頭不僅適用於檢測,而且在設定、對準和製程測量方面也最為有效。
- 高精度加工的優點在於,探針資料、控制器邏輯和機器剛性與相同公差目標相符。
- 工件定位誤差造成的損失往往比刀具磨損更大,因為錯誤的偏移量會導致整批工件報廢。
- 對於複雜零件,當探測與穩定的回授裝置、刀具控制和相容的控制硬體結合使用時,探測效果最佳。
海德漢接觸式測頭在高精度加工領域應用最為廣泛,因為即使是幾微米的設定誤差也會影響零件品質、廢品率或一次合格率。在座標設定和工件定位中,此測頭可以取代人工尋邊,減少人為誤差,這對於零件必須保持在 ISO 定義的公差範圍內(例如 ISO 2768 通用尺寸公差系統)或製程需要達到小於 0.01 毫米的重複精度至關重要。對於正在比較不同測頭應用場景的買家來說,關鍵問題不僅在於測頭本身是否有效,還在於整個控制系統是否支援一致的測量、快速的偏移恢復和穩定的訊號處理。因此,許多精密加工使用者也會檢視其他組件,例如… 接觸探針, CNC控制器, 和 I/O模組 在選擇探測工作流程之前。
為什麼海德漢接觸式測頭在高精準度處理中至關重要
海德漢接觸式測頭之所以重要,是因為它將設定過程從一項手動技能轉變為一個可測量的過程。當測頭接觸工件表面時,控制系統會捕捉位置事件,該事件可用於設定工件偏移量、定位孔或邊緣,並在切削前確認零件是否存在。這在高精度加工中尤其重要,因為在高精度加工中,僅憑操作員的感覺已不足以保證不同班次、不同機床或不同夾具之間的重複性。
在許多加工車間,隱性成本並非探針的購買價格,而是定位偏差。 0.05毫米的偏移誤差在粗加工支架上或許可以接受,但在模具鑲件、醫療植入物或航空航天配合面上則可能是致命的。探針透過標準化工件定位方式來幫助降低這種風險。
從技術基礎來看,座標測量和公差管理受計量標準約束,例如: ISO 1101:2017 幾何公差對於工具機驗收和定位測試,買方通常會參考 ISO 230-1:2012同時,深入的性能檢查可能還包括車間層級的驗證程序,以比較預期接觸點和實際接觸點。
適用於海德漢接觸式探頭的高精度應用
最佳應用場景是那些定位精度、設定速度和驗證都會影響最終零件結果的場景。
| 應用 | 為什麼探針能發揮作用 | 典型精度需求 | 風險無須探究 |
|---|---|---|---|
| 航空航天支架和外殼 | 確定基準面並驗證關鍵面 | 亞 0.01 毫米特徵對準 | 偏移誤差、返工、裝配錯配 |
| 醫療器材組件 | 在完成之前檢查零件位置的可重複性 | 表面和輪廓的緊密一致性 | 一次錯誤設定造成的損失 |
| 模具和模頭嵌件 | 支持腔體對準和參考恢復 | 微米級重複性目標 | 拋光和裝配延誤 |
| 精密通用加工 | 減少手動邊緣檢測的變異性 | 穩定的工件定位 | 批次間不一致 |
最常見的應用場景之一是首件組裝。探針可以在程式啟動前確認工件的精確位置和方向。這一點至關重要,因為夾具磨損、夾緊力變化或鑄造缺陷都可能導致零件在不同工序間的位置發生變化。
另一個重要的應用場景是過程內驗證。探針無需等到加工週期結束,即可在加工過程中檢查孔徑、型腔位置或參考面。這種早期檢查有助於防止大量缺陷零件在加工過程中被忽略。
第三個應用場景是換刀或加工中斷後的偏移恢復。如果工件被取出並重新裝卸,探針可以重新建立工件定位系統,從而減少人工幹預。在高混合加工車間,這通常比切削操作本身節省更多時間。
工件定位探針的精度實際能達到什麼水準?
實際精度取決於整個系統,而不僅僅是探頭。
實際上,探頭只是整個測量鏈條中的一個環節。工具機幾何形狀、主軸狀態、熱膨脹、夾具剛性、控制器邏輯以及訊號延遲都會影響最終結果。即使探頭在可重複的觸發點接觸,但如果工具機軸鬆動或工件夾具在負載下發生位移,測量結果仍然會出錯。
| 因素 | 對結果的典型影響 | 觀看指南 |
|---|---|---|
| 機器定位重複性 | 可能主導最終測量誤差 | 軸間隙、伺服調諧、回饋質量 |
| 夾具剛度 | 影響部件接觸時是否發生位移 | 夾緊力、接觸面積、零件幾何形狀 |
| 熱穩定性 | 可隨時間移動參考點 | 主軸預熱、環境變化、佔空比 |
| 探針觸發一致性 | 定義測量重複性 | 接近速度、唱針狀況、訊號可靠性 |
對於公差要求嚴格的加工,ISO 230-1 測試非常有用,因為它將機器性能定義為可測量的系統,而不是一種行銷宣傳。如果機器無法始終保持位置穩定,任何測頭都無法完全彌補。這就是為什麼高精度加工團隊通常會將測頭與穩定的運動部件(例如…)配合使用的原因。 滾珠螺桿 以及精確的回饋裝置,例如 線性尺度。
一個實用的原則很簡單:探頭可以改善製程控制,但它無法彌補機器基礎的弱點。買家應該評估整個流程,而不僅僅是探頭本身。
海德漢接觸式測頭如何支援工件定位工作流程
海德漢接觸式測頭的主要價值在於,它將定位工作流程從操作員判斷標準化為控制驅動的測量。
- 將零件裝入夾具並夾緊。
- 使用探針接觸已知的基準面或特徵。
- 讓控制器計算工作偏移量,並在需要時旋轉或平移座標系。
- 切割前,對第二個基準面進行驗證性觸摸。
- 使用已確認的參考系恢復加工。
這種工作流程降低了因手動偏移、虎鉗鉗口磨損或工件邊緣不完美而導致整個工件加工失敗的風險。對於需要多次裝夾的零件,這種方法尤其有效,因為每次重新夾緊都會增加位置偏移的可能性。
在員工技能水準參差不齊的車間裡,探測法還能提高製程一致性。結果是減少了對某位資深操作員的依賴,並建立了一套更可重複的設定標準,可以記錄、審核和重複使用。
何時探測比手動指示更有效
當速度、重複性和數位可追溯性比觸覺判斷更重要時,偵測比手動指示效果更好。
手動指示器仍然有用武之地,尤其是在原型製作或幾何形狀複雜的情況下。但一旦設定頻率提高,測頭通常更勝一籌。它能降低轉錄錯誤的機率,縮短換模時間,並使控制系統能夠立即取得偏移資料。
| 方法 | 力量 | 弱點 | 最佳匹配 |
|---|---|---|---|
| 手動指示 | 低工具成本 | 速度較慢且依賴操作者。 | 小批量原型 |
| 觸摸探測 | 快速數位膠印 | 需要相容的控制設置 | 重複生產和精密作業 |
| 雷射或視覺計量 | 非接觸式測量 | 系統成本更高 | 精緻或柔軟的材料 |
對於生產環境而言,探針的優點不僅在於速度,它還能產生零件位置的數位記錄。這對於車間追溯缺陷至特定工序或操作員班次至關重要。
影響探頭可靠性的相關控制組件
探測器的性能很大程度取決於周圍的控制生態系統。
如果控制器無法一致地解讀探頭訊號,即使使用最好的探頭,測量結果仍然不穩定。因此,高精度使用者在改變探測策略之前,通常會檢查整個控制棧,包括編碼器、伺服驅動器和I/O路徑。控制訊號必須傳輸順暢,軸必須能夠可預測地停止,回授迴路也必須保持穩定。
電源品質也至關重要。電源供應不足會導致間歇性警報或重新啟動問題,中斷偵測週期。在連網設備中,即使是電纜品質也會影響測量結果的準確性,因為電雜訊會幹擾探頭用於標記接觸事件的訊號。
對於制定更全面維護計畫的商店來說,考慮儲備備用庫存是明智之舉。 電源 和 機器電纜 除了探頭本身,這種方法還能減少探頭以外的其他部件(例如周圍的支撐系統)出現問題而造成的停機時間。

高精度加工技術選用清單
最佳選用清單應從零件本身開始,而不是從產品目錄開始。
- 確定零件和夾具的目標公差範圍。
- 確定探頭是用於安裝、檢測還是兩者兼有。
- 訂購前請確認控制器相容性和訊號邏輯。
- 檢查觸控筆在夾具、口袋和高壁周圍的使用情況。
- 檢討污染、碰撞風險和校準的維護步驟。
- 確認備件可用性和停機恢復方案。
相容性往往是最昂貴的錯誤。在CNC工具機備件採購中,正確的品牌、型號、介面和邏輯匹配比最低價格更重要。與控制系統不符的探頭會導致警報、漏觸發或偏移量不一致。
因此,許多買家在購買前都會尋找權威的產品文件和標準參考資料。這種心態與選擇產品時的心態相同。 接觸探針 或用於精密機械的替換回授硬體。
使用接觸式探針進行工件定位時常見的錯誤
大多數探針故障都是製程故障,而不是產品故障。
最常見的錯誤是偵測速度過快或偵測表面不穩定。如果測針接觸速度過快,測量點可能會偏移。另一個常見的錯誤是忽略熱膨脹。一台啟動時精度很高的機器,在主軸長時間預熱後可能會出現偏差。
第三個錯誤是使用探針測量來彌補夾具不牢固的問題。探針可以找到工件,但無法阻止鬆動的夾具在切割過程中導致工件移動。如果工件在受力情況下發生移動,那麼測量結果就已經失效了。
- 切勿在未清除晶片和冷卻液的情況下探測受污染的表面。
- 不要假設重新夾緊後,已驗證的偏移量仍然適用。
- 不要忽視觸控筆磨損或碰撞記錄。
- 不要用探針代替剛性夾具。
如何評估海德漢接觸式探頭的投資報酬率
投資回報通常體現在節省設置時間、減少廢品數量和降低返工風險。
如果每次測距循環能節省 5 到 10 分鐘,而工廠每天要進行多次裝模,那麼僅節省的時間就足以在短期內證明系統的價值。在高混合生產中,由於換模時間佔總成本的很大一部分,因此系統的真正優勢往往更加顯著。
為了使商業論證更具說服力,應使用實際的車間數據而非假設:例如平均準備時間、一次合格率、缺陷修復時間和人力成本。這種方法比籠統的投資回報聲明更可靠。
行業機構也強調了數位化製造控制和計量學科的更廣泛重要性。更多背景信息,請參閱… 美國國家標準與技術研究院 (NIST) 製造創新 資源涵蓋測量、流程一致性和製造競爭力。
給買家的實用建議
正確的做法是讓探針與你實際要解決的精確度問題相符。
如果主要問題是工件定位,則應評估測頭的基準點查找的可重複性、與控制器的良好整合以及對操作人員的低依賴性。如果主要問題是零件驗證,則應重點關注測頭在不拆卸工件的情況下確認關鍵尺寸的速度。如果主要問題是機器整體穩定性,則應將測頭與回饋、驅動和控制組件一起進行評估。
因此,明智的採購路徑通常始於應用,而非品牌宣傳。一套匹配良好的探測裝置可以將高精度加工從操作人員的技能轉化為可重複的流程。
常問問題
海德漢接觸式探頭的主要用途是什麼?
主要用途是確定工件位置、建立座標偏移,並支援具有數位重複性的線上測量。
哪些行業最常使用接觸式探針?
航空航太、醫療、模具製造和精密通用機械加工等行業大量使用探針,因為設定精度直接影響零件品質。
接觸式探針能否縮短循環時間?
是的,尤其是在它取代手動指示並減少作業間或零件重新夾緊後的設定時間時。
接觸式探針能保證微米級精度嗎?
不。最終結果取決於機器幾何形狀、熱性能、夾具剛度、控制器邏輯和訊號完整性。
購買前我應該檢查哪些方面?
檢查控制器相容性、訊號邏輯、觸針存取、備件可用性以及您的機器是否能夠支援穩定的重複性。
探針式設定比手動設定更好嗎?
對於重複生產和可追溯性而言,是的。手動設定對於原型或特殊幾何形狀仍然有用。
高精度加工涉及哪些標準?
常用參考資料包括 ISO 1101:2017 用於幾何公差和 ISO 230-1:2012 用於工具機定位測試。